APPLICATION
围绕实际工位需求组织方案
面向多螺丝、高节拍、需追溯的装配工位,支持从手持锁付到扫码追溯与系统集成。
AUTOMOTIVE ASSEMBLY
汽车制造
面向总装与零部件装配工位的过程监控与质量记录
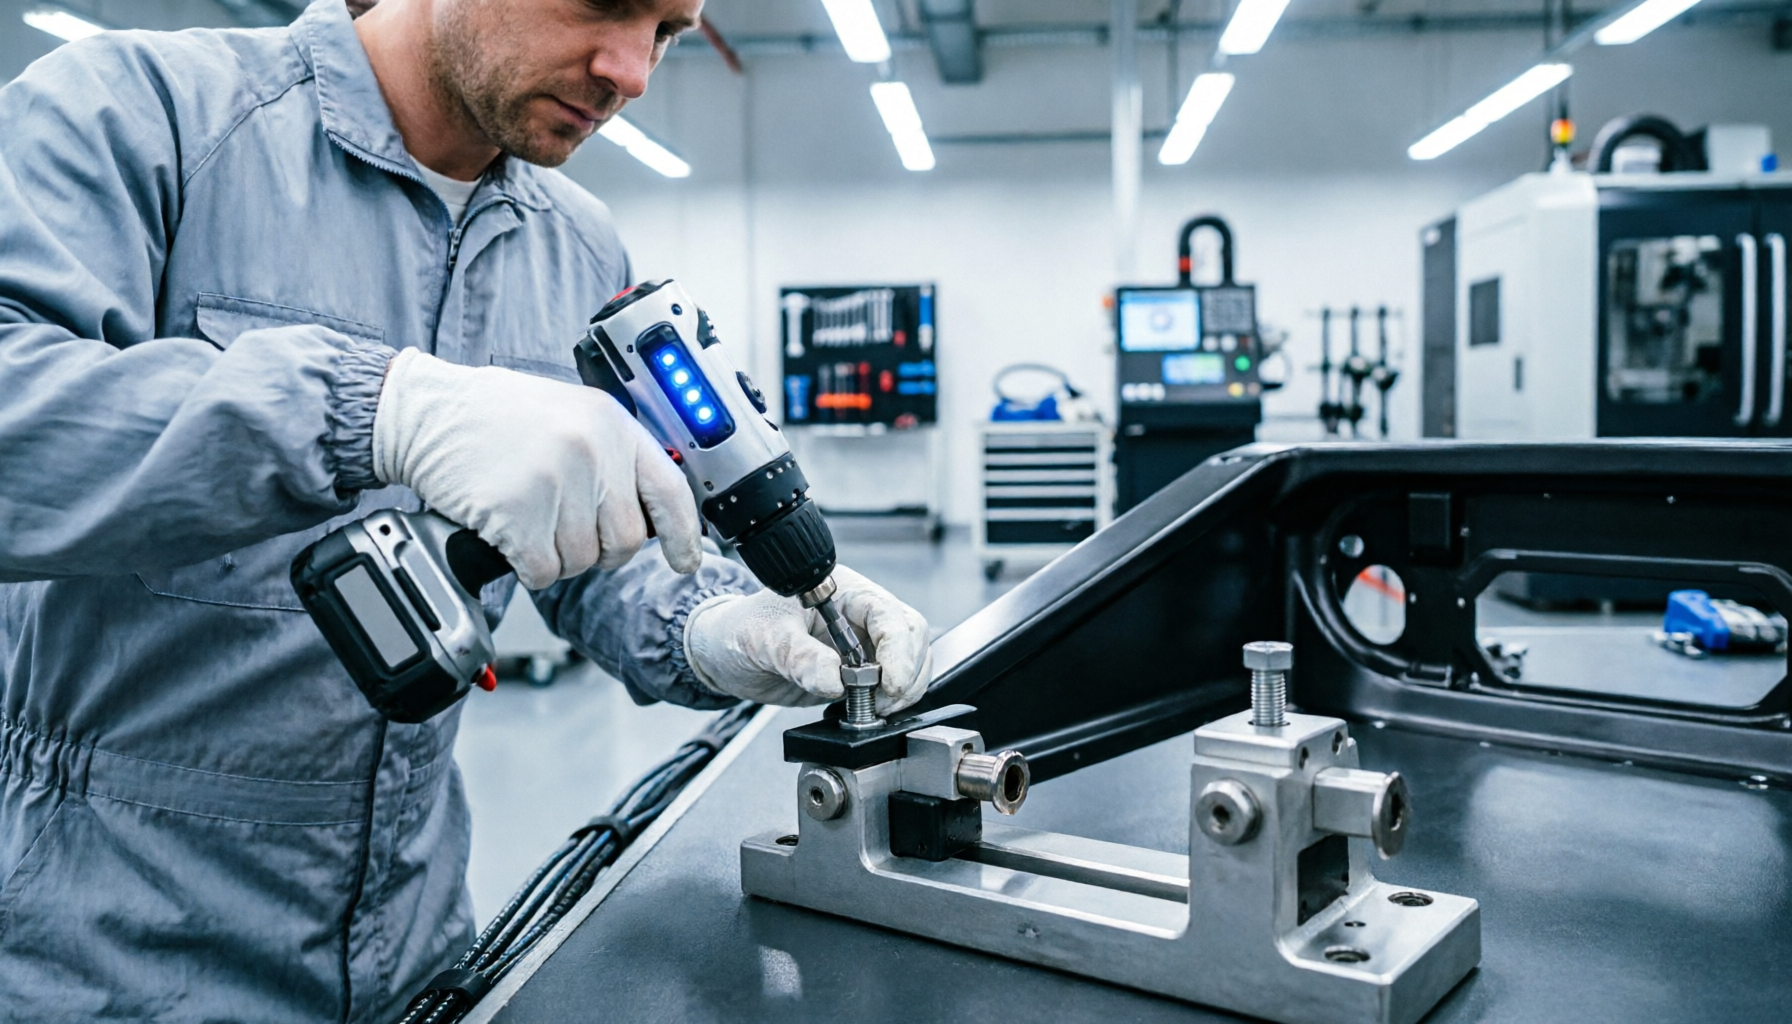
- 现场挑战
- 汽车及零部件装配涉及大量关键拧紧点,一旦漏锁或扭矩不足,问题往往在整车下线后才被发现,回查成本高。
- 解决方案
- 在关键拧紧工位部署传感器式智能电批与控制器,按产品方案调取参数,锁付过程实时判定并留存记录,NG 状态通过三色灯与产线信号联动提示。
- 预期价值
- 把装配可靠性从终检前移到过程控制,为后续质量追溯提供可核查的数据基础。
KEY CAPABILITY
关键能力
- 关键拧紧点按方案逐一判定,减少漏锁风险
- 锁付结果与关键参数按产品留存,支持质量回查
- 可与工位信号联动,实现 NG 拦截提示
ELECTRONICS ASSEMBLY
3C 电子
多螺丝、小空间、高节拍场景下的防错与过程采集
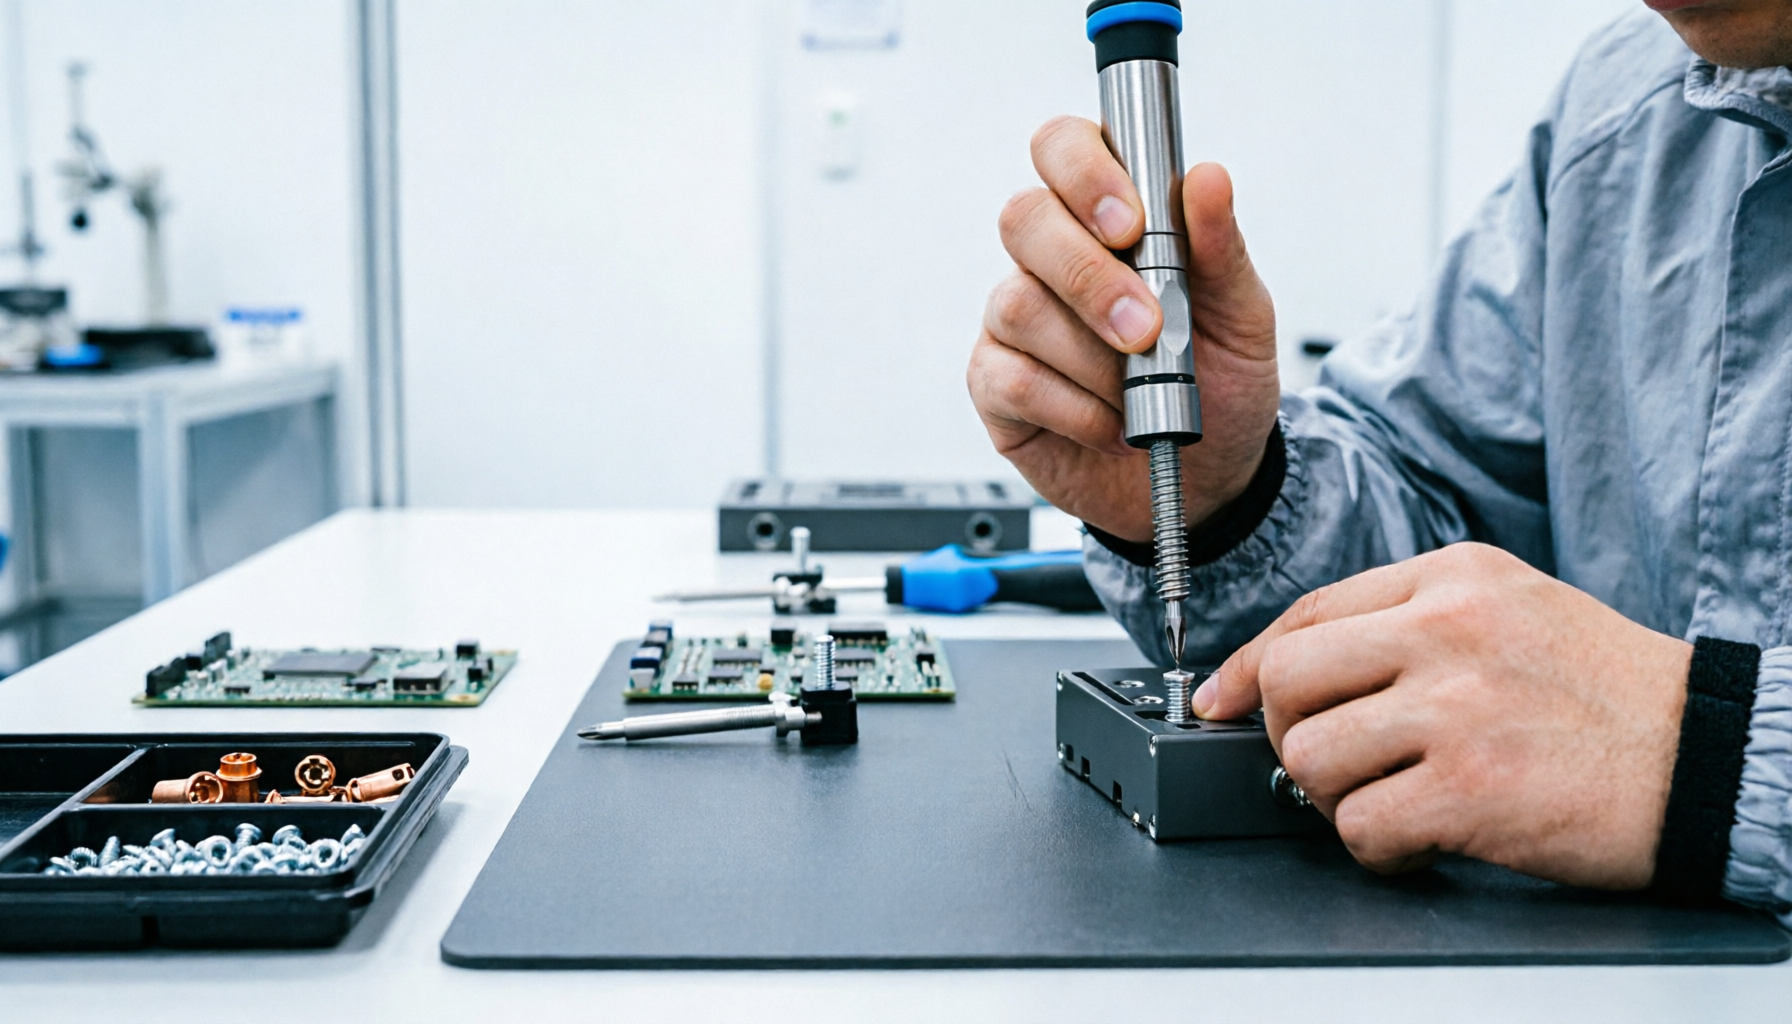
- 现场挑战
- 3C 产品单机螺丝数量多、规格小、空间紧凑,节拍要求高,顺序与数量依赖人工确认,防错压力持续增加。
- 解决方案
- 以弯头或 Z 字形结构电批适配狭窄空间,通过产品方案管理锁付顺序与计数,过程数据实时上传,异常状态即时提示。
- 预期价值
- 在高节拍产线上同时保留过程数据,让防错与追溯不以牺牲效率为代价。
KEY CAPABILITY
关键能力
- 按产品方案管理锁付顺序与点位计数
- 小扭矩工况下的过程反馈与结果判定
- 结构形态适配紧凑空间与不同操作姿态
HANDHELD STATION
手持锁付工位
保留人工操作灵活性,同时完成过程数据采集

- 现场挑战
- 多品种、小批量或返修工位难以完全自动化,人工作业灵活但过程数据缺失,质量一致性依赖操作者经验。
- 解决方案
- 手持智能电批配合控制器与支架,在保留人工操作方式的同时完成参数下发、结果判定与数据记录。
- 预期价值
- 让非自动化工位同样具备过程可判断与数据可追溯能力,便于后续向多工位复制。
KEY CAPABILITY
关键能力
- 人工操作方式不变,导入改造成本低
- 锁付结果与关键参数同步记录
- 支架与结构变体减轻长时间手持作业负担
SYSTEM INTEGRATION
系统集成
把锁付过程嵌入客户制造系统的数据链路

- 现场挑战
- 锁付设备与 MES、ERP、扫码与产线控制之间缺少统一数据链路,锁付结果无法与产品、工单形成关联。
- 解决方案
- 按现场接口条件适配扫码触发、产品 SN 绑定、工单关联与结果上传,锁付位置与判定数据按约定字段交互。
- 预期价值
- 锁付工具从独立执行端转变为智能工厂中的现场数据节点,支撑跨系统质量追溯。
KEY CAPABILITY
关键能力
- 扫码触发方案调用与产品 SN 绑定
- 锁付位置、判定结果与关键参数按字段上传
- 与 PLC 或上位机联动实现放行与拦截
以上为通用应用场景介绍。具体客户名称、项目成果与量化收益需在有公开授权和实测依据后补充,本站不作虚构呈现。